热门关键词: 新能源汽车电机组装线 电机生产线
做过无刷电机的企业,大概都有过这种情况,图纸上的槽满率算得漂漂亮亮,上机一绕,叠线、鼓包、针孔,样样都来;等到耐压测试一打,整批返工。
很多人第一反应是 "铜线不行" 或者 " 师傅手艺差"。但真正在绕线线上待过的人都知道,问题往往出在没人把这 3 件事一起管。
维度一:槽满率
说白了就是槽里到底塞了多少铜。
铜量直接决定转矩密度、温升和效率,同样一个槽,别人比你多塞 5% 的铜,性能就不是一个档次。但槽满率不是 "算出来 " 的,是 " 排出来 " 的,排线路径稍有偏差,层与层之间就叠线、鼓起,设计值和实物立刻对不上。
要控住它,得在排线路径、走线张力、层数补偿这几个地方下功夫,让设计图上的数字,真正落到槽里。
维度二:过渡线
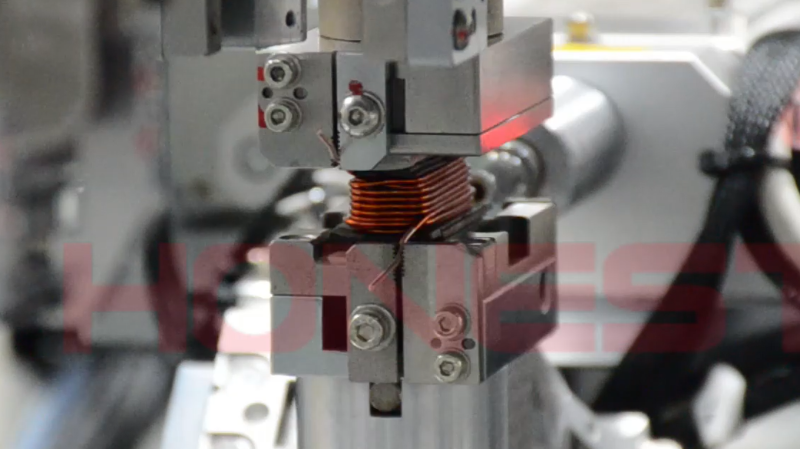
两个铁芯之间那一段跨接线,就是过渡线。
过渡线管不好,后果就是,端部超高、拼圆不平整、后续装配干涉。尤其在多拼圆、自动拼圆的方案里,跨线路径稍微绕错一点,整台定子就卡在工位上动不了。
它要解决的其实是一个平衡:跨接路径既要短,又不能顶高端部;既要走得过去,还要走得整齐。这靠事后掰线是救不回来的,必须在绕线程序里就把路径规划好。
维度三:漆膜完整性
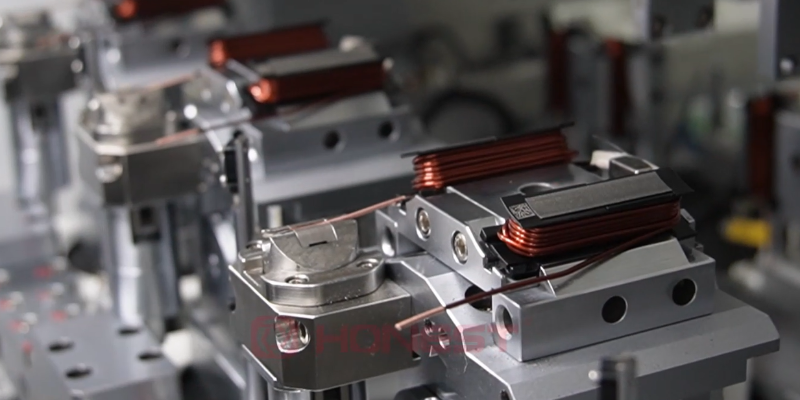
漆包线的漆膜在绕线过程中,导线经过导针、槽口、张力轮,任何一处刮伤,都会留下针孔或线伤。这种问题当下看不见,等到成品耐压测试甚至装到客户端才暴露,返工成本是绕线阶段的几十倍。
所以漆膜这件事,不能靠 "事后抽检",得在绕线时就把走线导向、张力和速度匹配好,并配合 100% 的针孔 / 绝缘检测,把线伤拦在工位上。
三个维度,你会发现从来不是各管一段,槽满率要往槽里“塞”,要的是空间;漆膜完整性要“护”,怕的是刮伤;过渡线要在两者间找一条不打架的路。单盯槽满率,线伤就上来;只顾护线,槽满率又掉下去。
真正的品控,是让空间利用和绝缘保护同时成立。
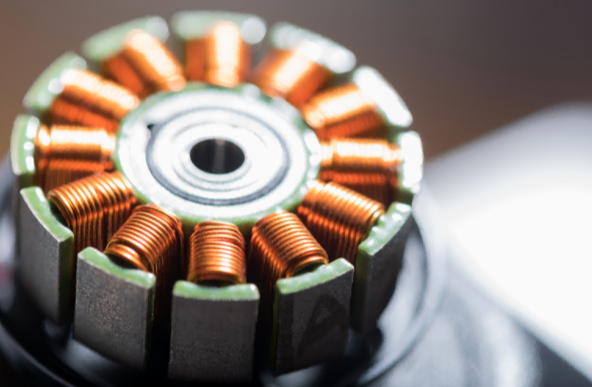
在小批量、多品种的订单里,靠老师傅换型调机,这三点很难次次都稳。把排线、跨线、线伤检测做成设备里可复制的控制逻辑,才是把良率从 "看运气" 变成 " 看数据" 的关键。
在这一点上,合利士自2007年成立,做的第一件事就是自主研发定制绕线机,四轴全自动绕线机研发成功并实现量产,打破了国外设备在这道工序上的垄断。
换句话说,合利士不是从通用装配线倒推绕线,而是从插线、绕线这个最难的工序一步步长出来的,这也让我们对前面说的三个维度有自己的理解:槽满率靠伺服张力器和 PLC 控制的精准排线来保,过渡线靠拼圆机构的伺服定位和位移传感器来约束端部高度,漆膜完整性则靠绕线张力判定、断线报警和在线绝缘检测把线伤拦在工位上。
从单台绕线机到如今累计交付 1000 多条电机自动化产线,我们始终相信:绕线品控的天花板,从来不是铜线够不够粗,而是能不能把槽满、跨线、漆膜这三件事,一起管住。


 粤公网安备 44030902003670号