热门关键词: 新能源汽车电机组装线 电机生产线
轴向磁通电机功率密度可达径向磁通电机的2—3 倍,轴向长度却只有后者的30% —50%,实验室样机层出不穷,但真正能量产的寥寥无几。
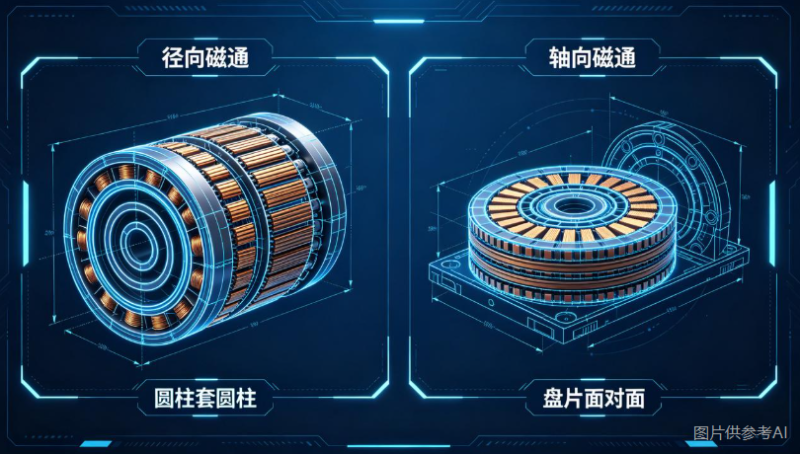
一句话概括就是:径向磁通电机是“顺着磁力推进去”,轴向电机是“顶着磁力压下去”。
结构差异决定了装配逻辑的根本不同。
径向磁通电机的磁通垂直于转轴,沿径向穿过圆柱形定转子之间的环形气隙,转子像活塞一样插入定子内腔,磁吸力在圆周面上均匀分布,自然抵消。
轴向磁通电机则相反,磁通平行于转轴,定转子是面对面的盘式结构,磁吸力全部沿轴向指向对方,没有任何自然抵消机制。这意味着,径向电机装配时可以“顺势而为”,轴向电机却必须“逆流而上”。
为什么轴向磁通就比径向磁通难这么多?
具体难在四个坎。
第一,巨大的轴向磁吸力。单定子双转子结构中,磁吸力可达数吨级。合装时若受力不平衡,定转子会偏吸,一侧先吸合,另一侧猛烈撞击,轻则损伤部件,重则整机报废。
麻烦的是非线性正反馈:气隙变小的一侧吸力更大,会把转子继续往那边拉。微米级的平行度偏差、盘面翘曲或磁钢厚度散差,都可能被放大成振动、噪声,甚至扫膛。
第二,气隙均匀性。轴向电机的平面气隙通常只有0.5— 1.5毫米,均匀度需控制在±几十微米内。气隙一旦不等,吸力失衡,净轴向力直接推向转子,带来转矩波动、噪声和温升。
径向电机的气隙是圆柱面,同轴度由轴承和端盖精度保障,一致性容易控制;轴向电机则要同时满足平行度和均匀度,容错率几乎为零。
第三,定子制造。轴向电机定子齿呈辐射状排布在平面盘上,磁通沿轴向穿过,无法沿用径向电机的硅钢片叠片工艺。必须使用SMC 软磁复合材料粉末冶金一体成型,或分段拼装,工艺成熟度低、成本高。
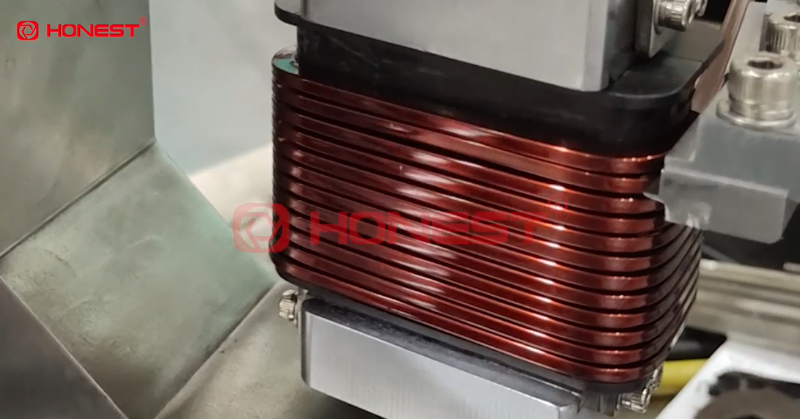
绕组同样棘手:无骨架盘式定子需要三维走线,通用绕线设备无法适配;双转子单定子拓扑中,定子内部空间狭窄,传统绕线针头伸不进去,只能分块绕制再拼装,分块齿之间还要保证磁路连续。
扁线内外折弯角度不同,张力难控,绝缘易损伤,槽满率难以一致。
第四,合装&检测。 轴向电机需要多层叠装、同步压装,合装时要采用伺服力控缓释机构逐步抵消磁吸拉力,配合视觉定位实现高精度对位。现有产线多为圆柱形径向电机设计,轴向电机的扁平结构和薄脆磁钢片需要全新装备方案,强磁场还会干扰机械手抓取。在线激光监测气隙尺寸、量化管控同轴度,缺一不可。
相比之下,径向电机工艺成熟得多:硅钢片冲压叠片、开齿槽成型早已标准化,转子压装、机壳合装高度自动化,磁吸力自平衡,插入式装配简单可控。它还可以像搭积木一样增加叠片长度提升功率,产线切换容易。
轴向磁通电机的装配难点,本质是精密制造问题:定子要成形精度,绕组要张力控制,合装要对抗磁力,气隙要微米级一致。
这恰恰指向了产业化的真正瓶颈,当产品卡在装配良率和节拍时,需要的不是更多设计图纸,而是一条能把手工作业中那些“根本做不到的事情变成标准工序”的自动化组装线。
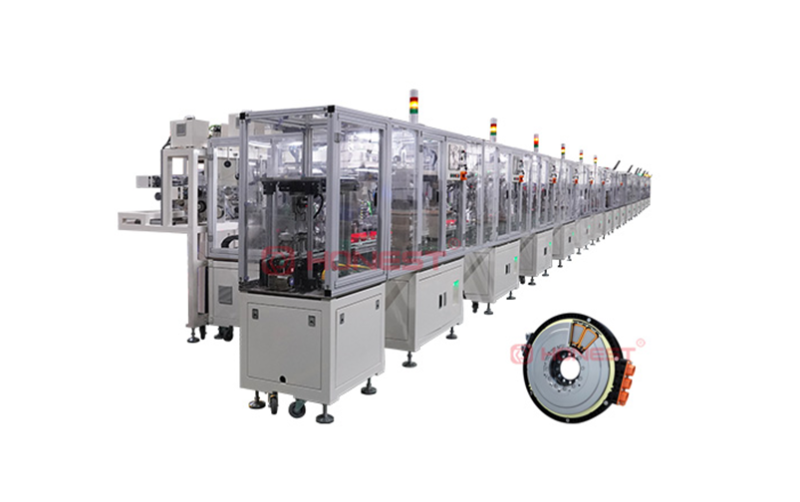
合利士深耕电机自动化装配领域近20年,已构建覆盖轴向磁通电机的定子组装、转子组装、定转子台装、电机总成及性能检测相关设备,配备整线深度融合了精密机械、智能传感与数据技术,实现从绕线、核心压装、检测全流程覆盖,确保产品在动态响应、精度寿命及运行上达到苛刻标准。
如果你正在寻找轴向磁通电机装配生产线设备,不妨带着图纸和装配难点与合利士的工程团队聊一聊,评估哪些环节可以靠智能装备打通,哪些还需要继续打磨。


 粤公网安备 44030902003670号