热门关键词: 新能源汽车电机组装线 电机生产线
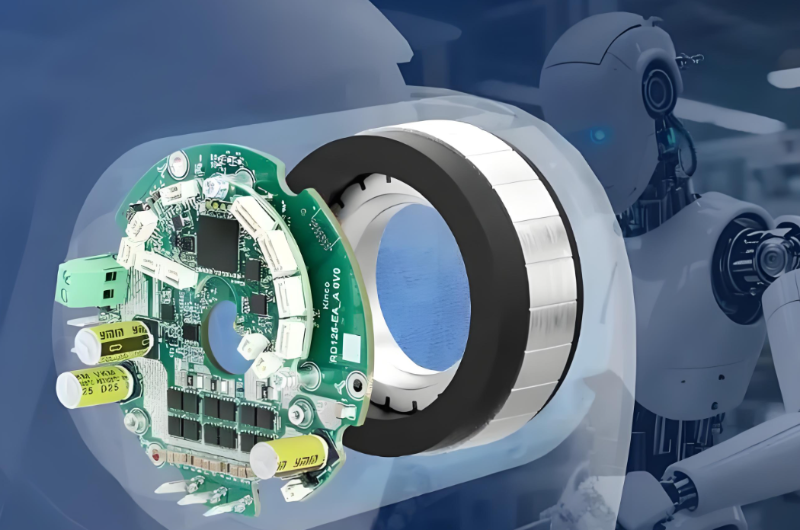
2026 年是人形机器人进入量产的元年,国内整机产量预计突破 10 万台。行业一片火热,最直接的受益者之一,就是旋转关节里的 "心脏" , 无框力矩电机。电机本体约占整机 BOM 成本的 20%~25% ,订单肉眼可见地涨。
很多人形机器人电机厂客户的第一反应是:赶紧上自动化产线,把产能备足,别让订单砸手里。
我的建议是:先别急,算一笔账,再决定。
第一步:把 "3 万套" 拆开看
先说清楚口径:这里的 3 万套,是指年产 3 万只无框力矩电机。
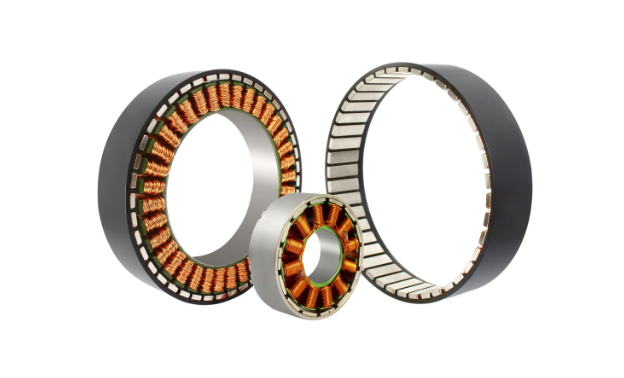
一年 3 万只,平均到每个工作日,大约 100 只。听起来不少,对吧?但无框力矩电机从来不是 " 一个产品",它按扭矩、按外径分成十几个规格:肩关节、肘关节、髋关节、膝关节,用的都不是同一款。
再看配套口径:按单台整机 14 个旋转关节算,3
万只只够配套约 2100 台整机,行业喊的是 10 万台,你的订单量级是 2000 台。
第二步:四道问题,你清楚吗?
1)产品定型了没有?
无框电机的规格还在快速迭代,BOM 没冻结就上专机,改一次设计,设备废一半。
2)单规格批量多大?
年产 3000 只是 "小批量 " ,离专机的盈亏平衡点还很远。
3)换型频率多高?
十几个规格共用一条线,换型停机的时间成本,往往比设备本身更贵。
4)回本周期多长?
设备投入除以 "省下的人工 + 良率提升 " ,能不能在两年内回本?
第三步:答案是什么
年产3万只、十几款规格的无框力矩电机厂,大概率不该上全自动专机,而该上 " 柔性自动化工站 "。
把投入产出比最高的环节先自动化,比如定子绕线、电气性能检测、压装,用通用工装快速换型,一条线吃下十几个规格。
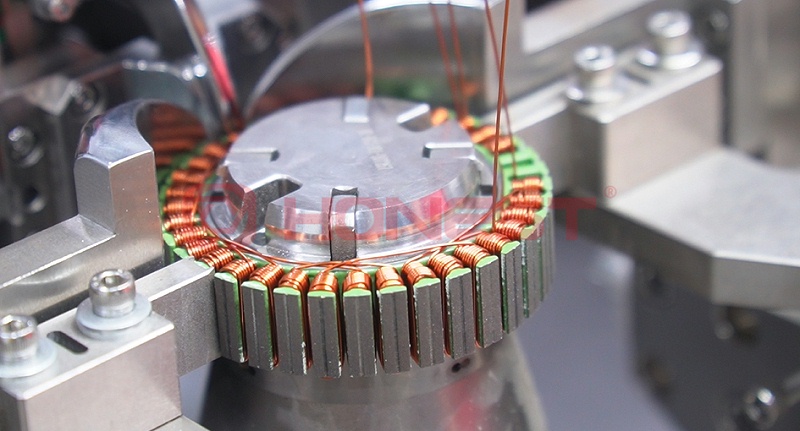
这正是很多头部电机厂正在做的事:不是一步到位买整条全自动线,而是先把关键工站自动化,用半年跑通,再按订单量逐步加站。
最后的话
无框力矩电机的核心工艺在定子:18 槽、24 槽,槽数不同、线径不同、绕法不同,规格越多,绕线越难自动化。但正因为难,才值得先做 ,绕线工站是整条线投入的大头,也是人工成本最重、质量波动最大的环节。
合利士作为专注非标定制化电机自动化设备的厂商,我们最常遇到的客户,就是这种 " 年产几千只、十几款规格" 的电机厂:针对 18 槽、 24 槽及更多槽型,提供柔性定子绕线设备,一套通用工装快速切换线径与绕法,让一条线真正吃下多规格订单。
再给你一句提醒:关节电机订单正在爬坡,产线改造需要时间等订单真正爆发再动手,产能就来不及补了。
如果你也在纠结 "到底上不上自动化",先问自己三个问题:单规格年批量是多少?设计变更频繁吗?绕线工站现在几个人、良率多少?算完这三笔账,答案基本就出来了。


 粤公网安备 44030902003670号