热门关键词: 新能源汽车电机组装线 电机生产线
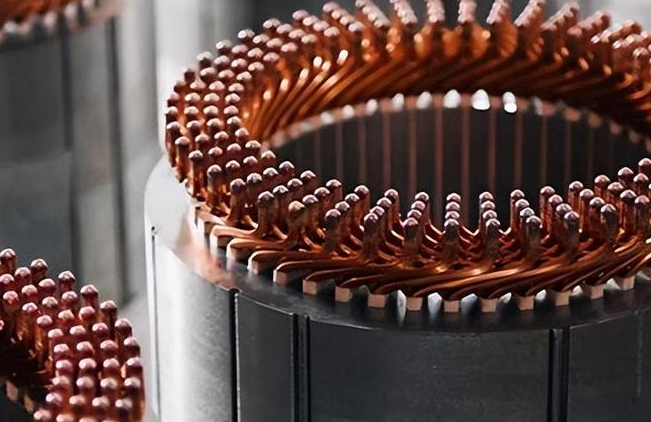
一台扁线电机定子,端部有数十至上百个焊点,串联构成完整电流通路。一个焊点失效,整台电机失效。
更棘手的是,虚焊、气孔、飞溅等缺陷难以通过目视检验识别:焊点外观饱满、检验记录合格,直到台架耐久测试或整车运行阶段,问题才以接触电阻异常、绝缘失效的形式集中暴露。
那么,焊点验收的标准究竟应如何界定?
一、建立基于失效后果的质量判别标准
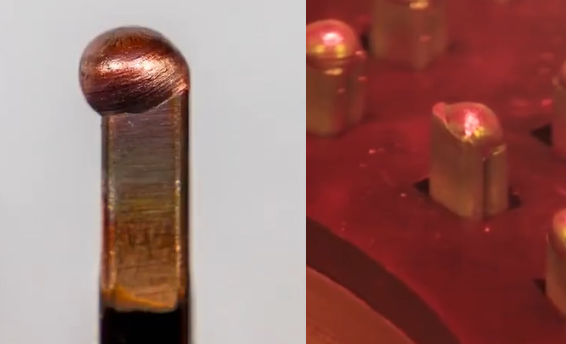
焊点外观(如饱满度、光泽度)难以真实反映内部质量。建议从失效后果出发,建立焊点质量判别标准:
1)致命缺陷,须杜绝:虚焊/ 未熔合,未形成有效冶金结合,通电后发热、电阻漂移;裂纹,在振动工况下扩展;烧漆皮及飞溅污染,危及匝间绝缘,存在短路风险。
2)重大缺陷,须返工:气孔、熔深不足、焊点偏移,导致导电截面不足、过流能力下降。
3)工艺预警信号:形貌一致性差、飞溅量偏大,虽未必直接影响单点性能,但反映工艺失稳,需及时排查。
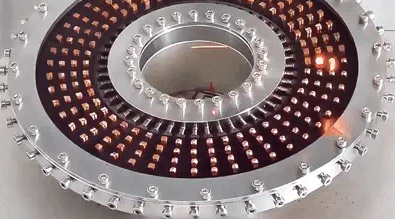
二、全过程质量管控:焊前、焊中、焊后
焊点质量问题的根源,多数不在焊接设备本身,而在焊前状态。质量管控应覆盖三个环节:
焊前:控制扭头 / 扩口一致性、端部清洁度、漆膜去除质量及来料与夹具状态,从源头保障焊接条件稳定;
焊中:监控激光功率、焦点位置、摆动轨迹、保护气氛等工艺参数,结合实时监测数据判断过程稳定性;
焊后:实施视觉全检与电性能抽测(电阻、熔深),将质量风险拦截在产线内部;
三、以产线能力保障焊接质量
质量标准要真正落地,取决于产线的工艺保障能力。合利士长期专注于非标定制电机自动化设备,扁线电机定子产线覆盖扭头、焊接、检测全流程。
焊点质量不能依赖目视验收,而应依托工艺保障、在线检测与数据追溯的综合能力:通过焊接熔深实时监测、焊后视觉全检、单点数据对接 MES,实现每个焊点质量可查、过程可溯,将
" 焊上了 " 落实为 "焊得稳、测得全、可追溯 " 。
回到最初的问题:焊点验收的标准是什么?
答案并不是 "焊上了" ,而是可量化、可追溯的焊接质量数据。焊上了,是外观结论;焊好了,才是工程结论。
下次验收,建议多要两份材料:焊点熔深数据与检测记录,它们比目视结论更接近真相,是规避耐久失效与批量质量风险的第一道防线。
如需了解扁线定子焊接质量产线级保障方案,欢迎联系


 粤公网安备 44030902003670号