热门关键词: 新能源汽车电机组装线 电机生产线
很多人以为电机只要通电能够正常转动,就代表产品合格。但 EPS 转向电机不一样,它直接承担汽车转向助力工作,关系行车使用体验与可靠性,不能简单试转就放行,每一台下线都要经过全套 EOL 出厂检测。
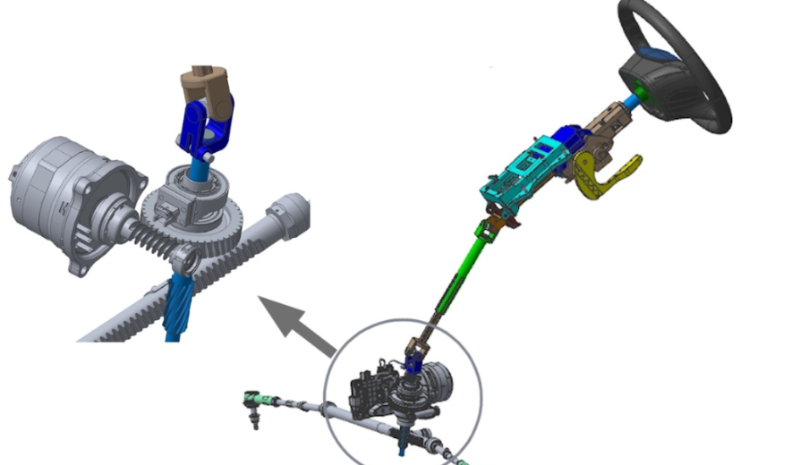
因此,不少客户会问:一台 EPS 电机出厂,到底要过多少道检测工序?
其实并没有统一固定的数字,检测项目会跟着主机厂、客户的技术规范调整,一套成熟的 EPS 电机 自动化产线,在检测 时不是独立于制造之外的最后一道环节,而是嵌在来料、过程、终检四个层级里的质量门。
所以,要回答“出厂前检测了多少道” ,必须先把这三个层级拆开。
第一层:来料与零部件检测
很多被笼统算作“出厂检测”的动作,其实在零件阶段就已经发生了。壳体、输入轴、输出轴进入产线时,视觉外观和尺寸检测是标准配置,目的是把原材料缺陷挡在总装之前。
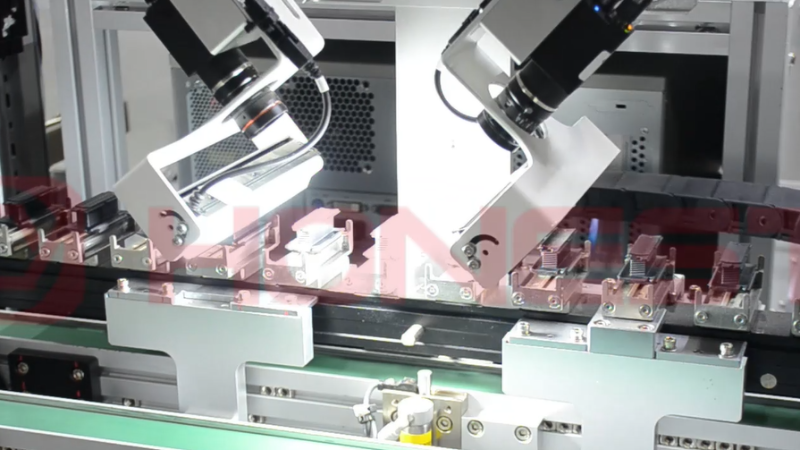
定子分总成在绕线完成后需要做性能预判,转子部件的磁钢高度、极性识别也在分总成阶段完成筛查。压装前的铁芯外径、机壳定子内径等尺寸检测,同样属于这一层。
这一层的“工序数”有一个容易被忽略的特征:它分散在定子线、转子线、机壳线等多条支线上,数量取决于企业的零件自制深度与外协比例。把它简单加总进 “总装出厂检测”的数字里,既不可比,也没有实际意义。
第二层:过程检测
过程检测不表现为独立检测工位,而是嵌入制造动作的实时监控。
·轴承压装采用力-位移双闭环伺服压装,压入曲线实时判定,控制的是装配过盈量, 过盈不足会导致转向抖动和异响。
·轴承锁紧螺母和端盖螺栓采用扭矩-角度曲线判定,而不是只看最终扭矩值,原因是摩擦系数的波动会让“ 扭矩到了” 变成一个假合格信号。
·气密性检测在EPS电机产线上是固定节点,密封失效直接关联防水防尘和长期可靠性。
定子绕线后的匝间预判、绕组电阻和电感初测,则是在总装之前先把绝缘隐患筛掉。绕线是整条线最影响良率的工位,漆包线损伤肉眼不可见,等到EOL 再发现,前面的装配成本已经沉没。
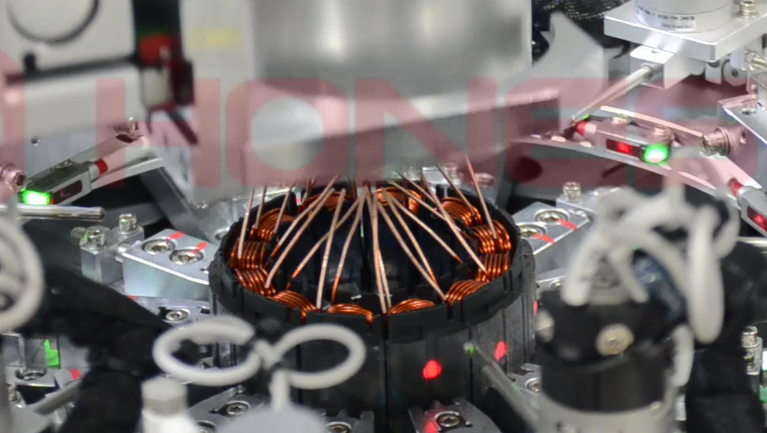
过程检测的“工序数”逻辑不是每道制造工序后都跟一道检测,而是在不可逆或高风险的 CTQ 节点设质量门。一条50+工序的产线,过程检测
/ 监控节点的数量远少于工序总数,但每一个都对应着一种“ 到了后面就查不出来 ” 的失效模式。
第三层:EOL终检
EOL是“出厂检测” 最核心、也最容易被误解为“ 全部”的那一层。它的任务不是验证设计性能,而是在节拍时间内逐台筛查制造缺陷 :错线规、漏绕、匝间短路、轴承压装不良、磁钢错位、接线松动、传感器信号异常。
一条独立的EPS电机EOL测试段,可以包含 7个左右的测试工位,测试序列通常按三组展开:
①电气安全(绝缘电阻、耐压、接地连续性);
②绕组与磁路(三相电阻平衡、匝间比较、反电动势与旋转方向);
③动态运行与EPS特有项目(空载电流、转速、振动噪声筛查,以及齿槽转矩、摩擦转矩、扭矩波动等手感/NVH 相关指标);
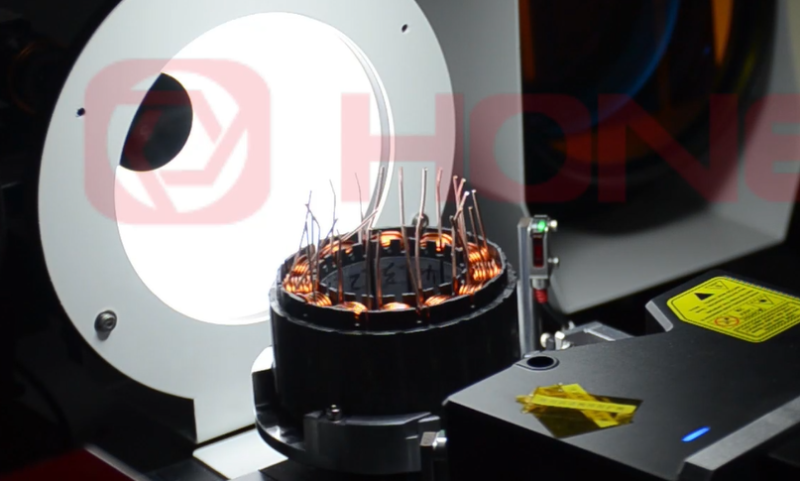
这些项目不是“可做可不做”的性能加分项,而是判断一台EPS电机装到车上会不会出现手感异常或异响的核心依据。
EOL的结论可以概括为一句话:它是全检密度最高的一段,但只覆盖“能在几十秒到几分钟内判定 ” 的制造缺陷。而 耐久与环境可靠性测试不逐台进行,因此不计入“ 每台出厂检测工序数 ”;它们构成的是批次放行背书,而不是单台工序。
三层拆开之后,“多少道”的答案就清楚了:来料检测挡零件,过程检测挡制造高风险节点, EOL 逐台全检挡成品缺陷。三者都发生在每一台电机身上,但密度和形态完全不同,不能简单相加。
对于EPS电机这样的安全件,比“数工序道数 ”更硬的判断尺度是:关键质量特性有没有落在正确的层级上,有没有以正确的密度被拦截,有没有被完整记录。
这也是合利士在EPS电机自动化产线上一直坚持的逻辑。真正的高质量,从来不是靠最后一道检测 “ 筛 ” 出来的,而是把检测能力和数据采集嵌进绕线、压装、拧紧、气密、 EOL 这些关键节点里,让每一道该拦住缺陷的门都在正确的位置上生效。
对于正在规划或优化EPS电机产线的客户,检测工位的配置密度、数据留痕的粒度和EOL序列的设计,都值得在设备方案阶段就对齐清楚。
如果你们正在评估EPS电机的产线方案,欢迎进一步交流。
 粤公网安备 44030902003670号